Artykuł sponsorowany
Kiedy zamienniki materiałów w maszynach Sodick utrzymują stabilność procesu, a kiedy ją zaburzają
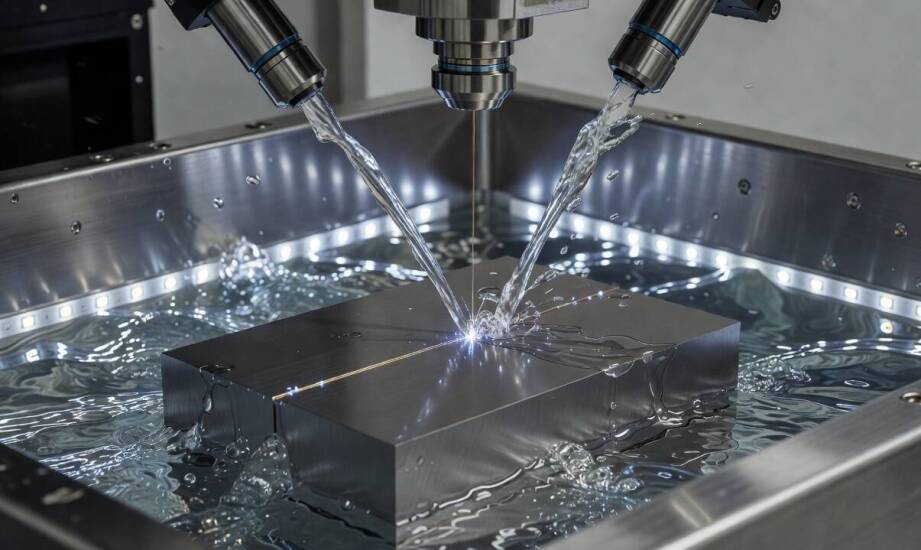
Operator maszyny do cięcia elektroerozyjnego często staje przed problemem niewyjaśnionego spadku prędkości obróbki oraz narastającej liczby zerwań drutu. Taka sytuacja budzi poważne obawy, zwłaszcza gdy wprowadzony na szpulę materiał eksploatacyjny teoretycznie spełnia specyfikacje producenta urządzenia. Trudności tego typu ujawniają się najczęściej podczas wielogodzinnych serii produkcyjnych lub bezpośrednio po założeniu nowej partii mosiądzu. Skutkuje to nieplanowanymi przerwami w pracy wrzeciona, koniecznością żmudnego ponownego nawlekania drutu oraz ryzykiem termicznego uszkodzenia krawędzi obrabianego detalu. Zrozumienie faktycznych mechanizmów sprawiających, że pozornie identyczne stopy i filtry zachowują się inaczej w komorze roboczej, pozwala zoptymalizować budżet narzędziowni bez poświęcania stabilności układu wycinającego.
Przeczytaj również: Utylizacja wełny mineralnej – jakie są etapy tego procesu?
Kompatybilność drutów i układów filtracji z mechaniką cięcia
W przypadku wysoce precyzyjnych maszyn obróbczych rzeczywista kompatybilność materiałów sprowadza się do całkowitego braku zakłóceń w prowadzeniu drutu, wydajnego płukania szczeliny i utrzymania stabilnej przerwy iskrowej. Zjawiska fizyczne zachodzące w strefie erozji wymagają harmonii między przewodnikiem a chłodziwem. Zwykły drut mosiężny o wytrzymałości na rozciąganie w granicach 400 N/mm² reaguje w szczelinie roboczej inaczej niż jego zaawansowany odpowiednik o twardości rzędu 900–1000 N/mm². Różnice te determinują sztywność narzędzia podczas cięcia skomplikowanych kątów i minimalizują ryzyko powstawania drgań rezonansowych, które pogarszają gładkość krawędzi.
Przeczytaj również: Czym jest umowa o zachowaniu poufności i dlaczego jest istotna dla firm?
Aplikacje charakteryzujące się grubymi detalami oraz utrudnionym dostępem dla strumienia pod ciśnieniem wymuszają stosowanie ulepszonych powłok. Przewodniki pokryte warstwą cynku zauważalnie zwiększają prędkość wycinania i podnoszą odporność układu w momentach trudnego płukania. Specjalistyczny drut molibdenowy o ekstremalnie wysokiej wytrzymałości termicznej sprawdza się natomiast tam, gdzie celem jest powstrzymanie ubytku średnicy przy wielokrotnym nawrocie. Poza samym drutem na dynamikę erozji wpływa sprawność systemu oczyszczania cieczy. Dobrą praktyką jest zaopatrzenie się w wysokiej klasy filtry posiadające odpowiednio dużą powierzchnię czynną i precyzyjny próg zatrzymywania cząstek na poziomie 3–5 µm. Elementy te skutecznie oddzielają mikrowióry, zabezpieczając czystość medium izolacyjnego na długi czas.
Przeczytaj również: Jak literatura religijna może inspirować do działania w lokalnej społeczności?
Zbyt późna wymiana wkładów lub zastosowanie włókniny o przypadkowej przepuszczalności doprowadza do błyskawicznego zatykania porów. Tworzy to niebezpieczny przyrost nagromadzonego urobku w obiegu zamkniętym. Czysty dielektryk o prawidłowej pojemności cieplnej zapobiega niekontrolowanemu, wtórnemu łukowaniu na drobinach metalu i chroni przed powstawaniem głębokich wżerów. Spadek własności chłodzących natychmiast destabilizuje przerwę iskrową, co bezpośrednio wymusza mechaniczną redukcję posuwu.
Powtarzalność dostaw w wielozmianowej produkcji przemysłowej
Narzędziownie operujące w systemie trzyzmianowym nakładają na proces EDM rygorystyczne kryteria ciągłości. Nawet nieznaczne wahania średnicy drutu, stopnia naciągu czy chłonności żywic jonowymiennych w obrębie jednego kartonu potrafią zaburzyć kilkudniowy cykl wycinania matrycy. Stabilność poszczególnych komponentów staje się warunkiem bezwzględnym, umożliwiającym prowadzenie obróbki całkowicie bez nadzoru człowieka.
Dobre zarządzanie magazynem zakłada dobór części na podstawie ich realnej funkcji technologicznej. Druty i elektrody rurkowe definiują geometrię kanału roboczego, podczas gdy maty filtracyjne i pojemniki z żywicą dejonizacyjną stabilizują parametry fizykochemiczne wody. W hurtowni Transcorn dystrybuujemy rzetelnie sprawdzone komponenty i chemię techniczną dla zakładów przetwórstwa tworzyw sztucznych oraz warsztatów mechanicznych. Utrzymujemy duży magazyn własny, zaopatrując setki przedsiębiorstw w kraju w materiały z gwarancją zachowania tych samych specyfikacji. Dla firm posiadających obrabiarki Sodick Polska pozostaje wymagającym rynkiem, na którym szczególnie docenia się wydłużoną żywotność części i przewidywalność produkcji. Bieżący kontakt z doradcami ułatwia weryfikację, które grupy produktowe znoszą długotrwałe obciążenia w sposób powtarzalny.
Implementacja budżetowych zamienników znajduje uzasadnienie głównie podczas zgrubnego zdejmowania naddatku. Przewodniki o nieco szerszej tolerancji odchyłek na poziomie +/-0,002 mm sprawdzają się przy pierwszych przejściach, gdzie chropowatość powierzchni nie stanowi priorytetu. Sytuacja ulega diametralnej zmianie podczas etapów precyzyjnego wygładzania stempli. Przy cięciu wykańczającym niezbędne jest wdrożenie materiałów dysponujących certyfikowaną homogenicznością struktury, co ostatecznie eliminuje błędy odwzorowania profili i zapobiega zjawisku beczkowania krawędzi.
Podjęcie właściwej decyzji zaopatrzeniowej w kontekście obróbki elektroerozyjnej zależy od specyfiki realizowanego zlecenia. Kształt bryły, klasa chropowatości oraz tolerancja wymiarowa stanowią kluczowe zmienne wyznaczające próg opłacalności zastosowania danego przewodu czy maty filtracyjnej. Oparcie parku maszynowego o materiały charakteryzujące się najwyższą przewidywalnością redukuje ukryte koszty odrzutów, zamieniając wycinanie drutowe w pewne ogniwo całego łańcucha technologicznego.
Kategorie artykułów
Polecane artykuły

Fartuch załadunkowy w przemyśle ciężkim – jakie korzyści przynosi?

Przewodnik po wyborze idealnego pojemnika dwukomorowego dla Twojej firmy

Rola hurtowni w zapewnieniu dostępności części karoseryjnych na rynku
